منع عيوب تصنيع SMT: أفضل الممارسات للتعامل مع ولحام MLCCs
منع عيوب تصنيع SMT: أفضل الممارسات للتعامل مع ولحام MLCCs
حتى المكثفات الخزفية متعددة الطبقات عالية الجودة (MLCCs) يمكن أن تفشل قبل الأوان إذا تعرضت لأضرار هيكلية أثناء عملية تجميع تقنية التثبيت على السطح (SMT). نظرًا لأن الأجسام الخزفية صلبة وهشة بطبيعتها، فإن الإجهاد الميكانيكي والصدمة الحرارية السريعة والتصميم السيئ لثنائي الفينيل متعدد الكلور هي الأسباب الرئيسية للفشل الكامن في الإلكترونيات الصناعية ووحدات السيارات والأجهزة الاستهلاكية.
بالنسبة لمهندسي التصنيع وفرق ضمان الجودة، يعد تحديد مخاطر التجميع والتخفيف منها أمرًا ضروريًا لضمان موثوقية المنتج على المدى الطويل.
فيزياء فشل السيراميك: التكسير المرن والصدمة الحرارية
على عكس التنتالوم أو المكثفات الإلكتروليتية التي تحتوي على أسلاك مرنة أو أجسام بلاستيكية، تتميز مكثفات MLCC بطبقات عازلة من السيراميك ملبدة مباشرة بأقطاب معدنية داخلية. هذا الهيكل الصلب يجعلها عرضة لمخاطر التصنيع الأساسية:
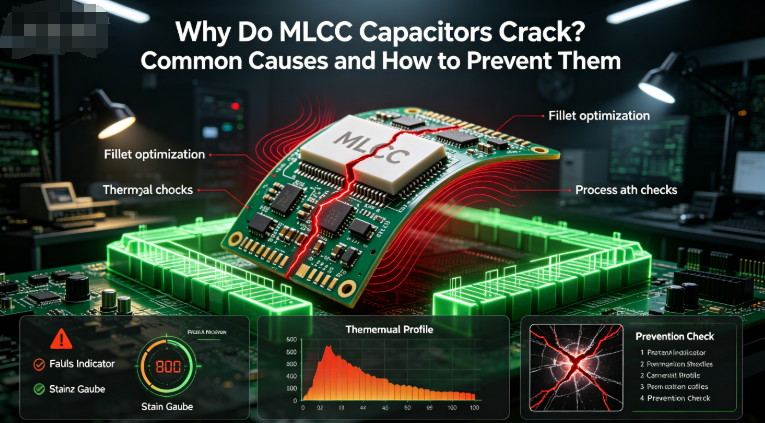
- الإجهاد المرن الميكانيكي لثنائي الفينيل متعدد الكلور:تخضع لوحات الدوائر المطبوعة للانحناء الميكانيكي أثناء عملية إزالة الألواح (القطع على شكل حرف V، والتوجيه)، وإدخال الموصل، والتثبيت اللولبي، والتعامل اليدوي. عندما ينثني ثنائي الفينيل متعدد الكلور، فإن المكونات الصلبة الملحومة مباشرة بالوسادات تضطر إلى الانحناء معها. نظرًا لأن السيراميك لا يمكن أن يتمدد، ينتشر الضغط الميكانيكي عبر وصلات اللحام ويكسر الجسم الخزفي، مما يتسبب في حدوث دوائر قصيرة داخلية أو انفلات حراري كارثي.
- الصدمة الحرارية أثناء إنحسر:يؤدي تعريض المكونات لتدرجات حرارة شديدة العدوانية أثناء إعادة تدفق الأشعة تحت الحمراء (IR) أو اللحام الموجي إلى حدوث إجهاد حراري شديد. تسخن الأطراف المعدنية الخارجية بشكل أسرع من كتلة السيراميك الداخلية، مما يخلق قوى تمدد تفاضلية تؤدي إلى شقوق دقيقة.
المبادئ التوجيهية الرئيسية لعملية SMT لحماية شركات MLCC
لحماية خطوط الإنتاج والقضاء على الأعطال الميدانية الناجمة عن المكثفات المتشققة، يجب على مرافق التجميع تطبيق الضوابط الهندسية التالية:
- تحسين تخطيط ثنائي الفينيل متعدد الكلور وتصميم اللوحة:
تجنب وضع MLCCs الثقيلة أو الهشة بالقرب من المناطق عالية الضغط مثل حواف اللوحة، وخطوط V-score، وفتحات التثبيت، والموصلات.
إذا كان يجب وضع المكونات بالقرب من حافة منفصلة أو حدود اللوحة، فقم بتوجيهها بالتوازي مع متجه الضغط المتوقع بدلاً من أن تكون متعامدة. - تحسين الملف الحراري لإعادة التدفق:تأكد من أن مناطق التسخين المسبق تتوافق مع إرشادات الشركة المصنعة - والتي تحدد عادةً معدلات التكثيف إلى 2 درجة مئوية إلى 3 درجات مئوية في الثانية. تؤدي الارتفاعات المفاجئة في درجة الحرارة إلى صدمة الجسم الخزفي وتؤثر على سلامة الإنهاء.
- ضغوط التحكم في إزالة الألواح:تخلص من طرق القطع أو القص اليدوية لفصل ألواح ثنائي الفينيل متعدد الكلور. بدلاً من ذلك، استخدم القطع بالليزر، أو إزالة الألواح المستندة إلى جهاز التوجيه، أو أنظمة الشفرات المتخصصة على شكل حرف V التي تقلل من انحناء اللوحة فعليًا.
- الترقية إلى خيارات الإنهاء المرنة:بالنسبة للتطبيقات عالية المخاطر المعرضة لدورة حرارية شديدة أو اهتزاز ميكانيكي، فكر في تحديد مراكز MLCC المجهزة بنهايات مرنة/ناعمة (طبقات إيبوكسي موصلة أسفل الطلاء الخارجي). تمتص هذه النهايات المتخصصة الضغط الجسدي وتمنع انتشار التشققات في المصفوفة الخزفية.


مصدر موثوق به وعالي الجودة لشركات MLCC للإنتاج الضخم
حافظ على تشغيل خطوط التجميع الخاصة بك بسلاسة باستخدام المكونات المثبتة على السطح المُصنعة بدقة منbarronmlcc.com. نحن نقدم وثائق فنية كاملة، وحلول تعبئة قوية، ودعمًا لسلسلة التوريد كبيرة الحجم مصممة خصيصًا لمصنعي الإلكترونيات الدوليين. اتصل بفريق هندسة المبيعات الفني لدينا اليوم للحصول على المشورة المهنية والعينات وعروض الأسعار التنافسية.
تواصل معنا
البريد الإلكتروني المباشر:hyc2355937758@gmail.com
واتساب والجوال: +86 15913754866
الدعم عبر الهاتف: +86 18824523083
البوابة الإلكترونية الرسمية://www.barronmlcc.com
فهم شيخوخة العزل الكهربائي MLCC لماذا تفقد مكثفات الفئة الثانية السعة بمرور الوقت
فهم خصائص MLCC DC Bias لماذا تنخفض السعة في دوائر إمداد الطاقة
مقالات لها صلة