Освоение профилей пайки MLCC, предотвращение термического шока и надгробия
Освоение профилей пайки MLCC: предотвращение термического шока и надгробия
При производстве печатных плат (PCB) высокой плотности на этапе сборки подвергается окончательному испытанию целостность компонентов. Многослойные керамические конденсаторы (MLCC) чрезвычайно устойчивы при работе в полевых условиях, но они уязвимы во время быстрых тепловых переходов при автоматизированной технологии поверхностного монтажа (SMT), оплавлении и пайке волновой пайкой.
Для инженеров-технологов и техников-сборщиков, приобретающих компоненты через сайт www.barronmlcc.com, понимание того, как оптимизировать профили пайки, имеет решающее значение для предотвращения скрытых дефектов, микротрещин и снижения производительности сборки.
1. Опасность агрессивного температурного нарастания
Тепловой удар возникает, когда разные области компонента расширяются с совершенно разными скоростями из-за экстремального перепада температур ($dT/dt$) в течение короткого периода времени.
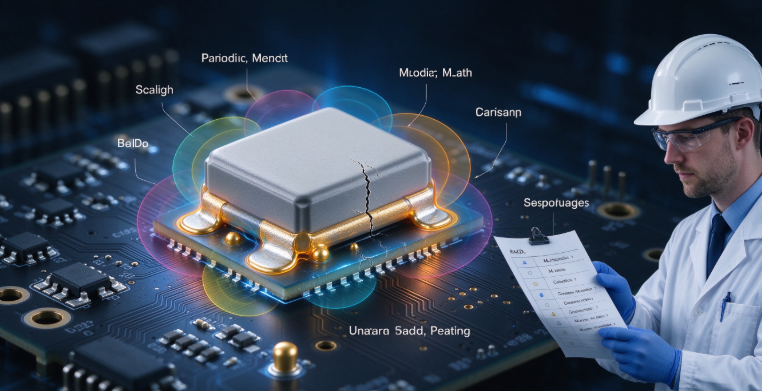
- Опасность оплавления SMT:Если печь оплавления слишком резко повышает температуру на этапе предварительного нагрева, внешний керамический корпус большого MLCC нагревается намного быстрее, чем внутренние металлические электроды и диэлектрические слои.
- Внутреннее растягивающее напряжение:Этот температурный градиент создает сильное механическое напряжение, которое часто приводит к скрытым микротрещинам или полному структурному расслоению.
- Решение для профиля перекомпоновки:Стандартные отраслевые рекомендации (например, IPC‑7531) рекомендуют контролировать скорость предварительного нагрева — обычно поддержание повышения температуры от $2^\circ\text{C}$ до $3^\circ\text{C}$ в секунду — чтобы обеспечить равномерное теплонасыщение как подложки печатной платы, так и керамических компонентов.
2. Предотвращение «надгробий» (разводных мостов)
Надгробие происходит, когда MLCC отрывает одну из своих площадок для пайки во время оплавления и становится вертикально, как миниатюрное надгробие. Это размыкает цепь и приводит к немедленному обрыву линии.
Асимметричная теплоемкость:Надгробие происходит, когда одна площадка припоя плавится и намокает раньше другой. Поверхностное натяжение расплавленного припоя на первой площадке тянет компонент вверх до того, как противоположная сторона сможет закрепиться.
Триггеры макета и процесса:
- Неравные размеры контактных площадок или ширина дорожек. Соединение одной площадки с тяжелой внутренней заземляющей пластиной, а другой — с узкой дорожкой, создает неравномерную тепловую массу. Узкий след нагревается и плавится быстрее.
- Избыток паяльной пасты. Нанесение слишком большого количества пасты на одну контактную площадку приводит к дисбалансу сил поверхностного натяжения во время оплавления.
Лучшие практики:Обеспечьте сбалансированную медную термическую прокладку на обеих площадках и поддерживайте точные и равномерные отверстия трафарета во время нанесения пасты.
3. Лучшие практики ручной пайки MLCC
В то время как автоматизированные линии SMT доминируют в массовом производстве, доработка и сборка прототипов часто требуют ручных паяльников. Неправильная техника здесь является основной причиной возвратов на полях.
- Разогрейте плату:Не прикладывайте горячее железо $350^\circ\text{C}$ непосредственно к холодной печатной плате. Предварительный нагрев локального участка сводит к минимуму термический шок.
- Время задержки управления:Не держите жало паяльника в прямом контакте с металлическим выводом MLCC более 3–5 секунд.
- Используйте чистые и правильные советы:Убедитесь, что кончики долота чистые, хорошо залуженные, которые эффективно передают тепло, не требуя чрезмерной физической силы.
Оптимизация качества производства с помощью HLAIPOPNY
Для достижения SMT-сборки с нулевыми дефектами требуется сочетание тщательного технологического проектирования и высококачественных, структурно прочных компонентов, разработанных для того, чтобы выдерживать строгие производственные профили.
Чтобы ознакомиться с нашим обширным ассортиментом высоконадежных конденсаторов для поверхностного монтажа и просмотреть технические характеристики вашей производственной линии, посетите нас по адресу:www.barronmlcc.com.
ХЛАИПОПНИ— Обеспечение высочайшего качества производства и бескомпромиссной надежности компонентов для мировой электронной промышленности.
На какие конкретные инструменты для профилирования печи оплавления или методы контроля (например, 3D AOI или рентгеновский снимок) вы больше всего полагаетесь, чтобы выявить дефекты сборки на ваших линиях?
Связаться с нами:
Электронная почта: hyc2355937758@gmail.com
WhatsApp: 8615913754866
Тел: 86+18824523083
Веб-сайт:www.barronmlcc.com
Расшифровка спецификаций MLCC. Интерпретация допусков емкости, номинального напряжения и размеров корпуса EIA.
Демистификация старения MLCC. Почему конденсаторы класса 2 со временем теряют емкость
Связанная статья